


Tapasztalt titánkarimák beszállítóként első kézből tapasztaltam az előtolási sebesség kritikus szerepét a titánkarimák megmunkálásában. A kivételes szilárdság-tömeg arányukról, korrózióállóságukról és magas hőmérsékleti teljesítményükről ismert titán karimákat széles körben használják különféle iparágakban, például a repülőgépiparban, a vegyi feldolgozásban és a tengerészetben. A titán megmunkálása azonban kihívást jelenthet alacsony hővezető képessége, nagy kémiai reakcióképessége és magas hőmérsékleten való nagy szilárdsága miatt. Ebben a blogbejegyzésben kitérek arra, hogy az előtolás hogyan befolyásolja a titán karimák megmunkálását, és megosztok néhány betekintést az iparágban szerzett tapasztalataim alapján.
Az előtolási sebesség megértése a megmunkálásban
Mielőtt megvitatnánk az előtolási sebesség hatását a titán karima megmunkálására, először értsük meg, mi az előtolási sebesség. A megmunkálás során az előtolás azt a sebességet jelenti, amellyel a forgácsolószerszám előrehalad a munkadarabba. Ezt jellemzően milliméter/fordulat (mm/fordulat) mértékegységben mérik esztergálási műveleteknél vagy milliméter/fog (mm/fog) értékben marási műveleteknél. Az előtolás, valamint a vágási sebesség és a fogásmélység a három elsődleges forgácsolási paraméter, amely meghatározza a megmunkálási folyamat hatékonyságát és minőségét.

Az előtolás hatása a megmunkálási hatékonyságra
Az előtolási sebesség egyik legjelentősebb hatása a titán karimák megmunkálására a megmunkálási hatékonyságra gyakorolt hatása. A magasabb előtolási sebesség általában azt jelenti, hogy több anyagot lehet eltávolítani rövidebb idő alatt, ami növeli a termelékenységet. Például egy titán karima esztergagépen történő esztergálásakor az előtolás növelése csökkentheti az alkatrészenkénti megmunkálási időt. Ez különösen fontos nagy volumenű gyártási környezetekben, ahol a ciklusidők minimalizálása kulcsfontosságú a költséghatékonyság szempontjából.
Fontos azonban megjegyezni, hogy az előtolási sebesség túlzott növelése negatív következményekkel is járhat. Ha az előtolás túl magas, a szerszámra ható forgácsolóerők túlzott mértékűvé válhatnak, ami a szerszám idő előtti kopásához és töréséhez vezethet. Ez nemcsak a szerszámköltséget növeli, hanem a gyártási folyamatot is megzavarja, ami a szerszámcsere és a gépbeállítás leállását eredményezi. Ezért az optimális előtolási sebesség megtalálása elengedhetetlen a termelékenység és a szerszám élettartamának egyensúlyához.
Hatás a felület kidolgozására
Az előtolás jelentősen befolyásolja a megmunkált titán karima felületi minőségét is. Az alacsonyabb előtolás általában simább felületminőséget eredményez, mivel a vágószerszám kisebb lépésekben távolítja el az anyagot, így kevesebb szerszámnyom marad a munkadarabon. Ez különösen fontos olyan alkalmazásoknál, ahol jó minőségű felületkezelésre van szükség, például repülőgép-alkatrészek esetében, ahol a sima felületek javíthatják az aerodinamikai teljesítményt és csökkenthetik a légellenállást.
Másrészt a nagyobb előtolás durvább felületminőséget eredményezhet. Az előtolási sebesség növekedésével a vágószerszám nagyobb forgácsokat és markánsabb szerszámnyomokat hagyhat a karima felületén. Ez esetenként rezgéseket is okozhat a megmunkálási folyamat során, tovább rontva a felület minőségét. A kívánt felületi minőség eléréséhez ki kell választani a megfelelő előtolási sebességet az alkalmazás speciális követelményei alapján.
Szerszámkopás és vágóerők
A szerszámkopás komoly gondot okoz a titán karimák megmunkálásakor, és az előtolási sebesség döntő szerepet játszik a szerszámkopás mértékének meghatározásában. Ahogy korábban említettük, a nagy előtolás növelheti a szerszámra ható forgácsolóerőket, ami viszont felgyorsíthatja a szerszám kopását. A titán nehezen megmunkálható anyag, és a megmunkálás során keletkező nagy forgácsolóerők a szerszám vágóélének gyors kopását idézhetik elő, ami a vágási teljesítmény és a méretpontosság csökkenéséhez vezet.
Ezenkívül a titán magas kémiai reakcióképessége szintén hozzájárulhat a szerszámkopáshoz. Magas vágási hőmérsékleten a titán reakcióba léphet a szerszám anyagával, tapadást és diffúziós kopást okozva. Az előtolás beállításával szabályozhatjuk a forgácsolóerőket és a hőmérsékletet, ezáltal csökkentve a szerszámkopást és meghosszabbítva a szerszám élettartamát. Például az alacsonyabb előtolási sebesség csökkentheti a forgácsolóerőket és a hőmérsékletet, ami előnyös a vágószerszám épségének megőrzése szempontjából.
Forgácsképződés és evakuálás
A megfelelő forgácsképzés és evakuálás elengedhetetlen a titán karimák sikeres megmunkálásához. Az előtolási sebesség befolyásolja a megmunkálási folyamat során keletkező forgácsok alakját és méretét. A nagyobb előtolás általában nagyobb és folyamatosabb forgácsot eredményez, amelyet nehezebb lehet kiüríteni a vágási zónából. Ha a forgácsokat nem távolítják el hatékonyan, felhalmozódhatnak a vágószerszám körül, ami megnövekedett forgácsolóerőt, szerszámkopást és rossz felületminőséget okoz.
Ezzel szemben az alacsonyabb előtolási sebesség kisebb és töredezettebb forgácsokat eredményezhet, amelyek könnyebben evakuálhatók. Ez segít megelőzni a forgács eltömődését és biztosítja a zökkenőmentes megmunkálási folyamatot. Ezenkívül a megfelelő forgácseltávolítás segíthet a hő elvezetésében a vágási zónából, csökkentve a munkadarab és a vágószerszám hőkárosodásának kockázatát.
Az optimális előtolási sebesség kiválasztása
A titánkarimák megmunkálásához szükséges optimális előtolási sebesség kiválasztásához az anyagtulajdonságok, a megmunkálási folyamat és a szerszámjellemzők átfogó ismerete szükséges. Íme néhány tényező, amelyeket figyelembe kell venni a megfelelő adagolási sebesség meghatározásakor:
- Anyagminőség: A különböző minőségű titánok eltérő mechanikai tulajdonságokkal rendelkeznek, ami befolyásolhatja a megmunkálási teljesítményt. Például egyes nagy szilárdságú titánötvözetek alacsonyabb előtolást igényelhetnek a túlzott szerszámkopás elkerülése érdekében.
- Szerszám anyaga és geometriája: A forgácsolószerszám típusa és geometriája is jelentős szerepet játszik az optimális előtolás meghatározásában. A keményfém szerszámokat általában titán megmunkálására használják nagy keménységük és kopásállóságuk miatt. A szerszám geometriája, például a dőlésszög és a hézagszög szintén befolyásolhatja a forgácsolóerőket és a forgácsképződést.
- Megmunkálási művelet: Az adott megmunkálási művelet, mint például esztergálás, marás vagy fúrás, szintén befolyásolja az előtolás kiválasztását. Minden műveletnek megvannak a saját egyedi követelményei és szempontjai, és az előtolási sebességet ennek megfelelően kell beállítani.
- Felületkezelési követelmények: Ha jó minőségű felületkezelésre van szükség, alacsonyabb előtolási sebességre lehet szükség. Ha azonban a termelékenység az elsődleges szempont, nagyobb előtolási sebesség is elfogadható lehet, mindaddig, amíg a felületi minőség megfelel a minimális követelményeknek.
Példák titán karimákra
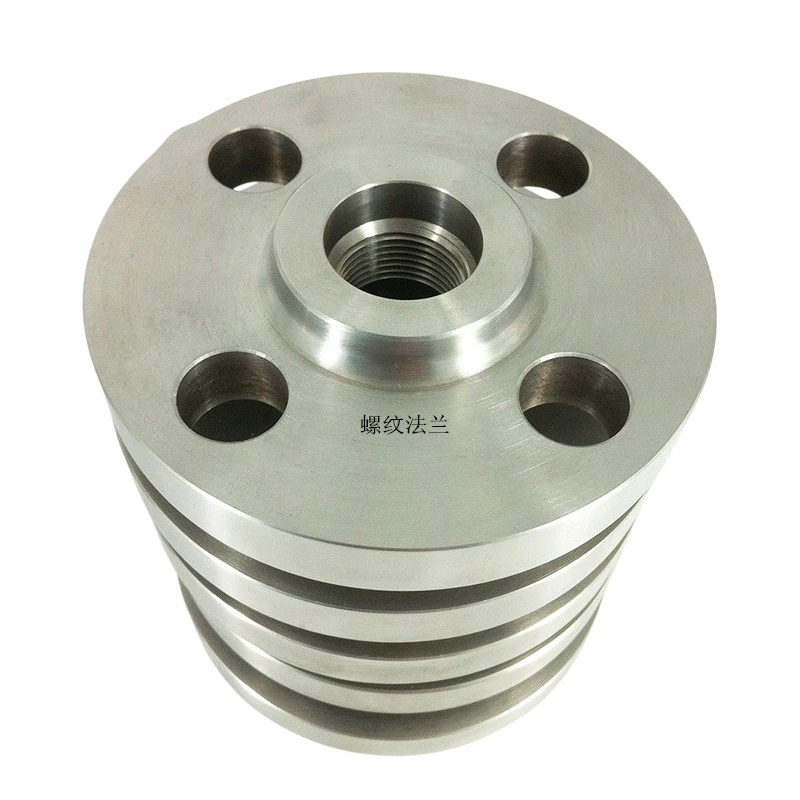
Termékpalettánkban számos titán karimát kínálunk, beleértveTitán menetes karimaésTitán vakkarima. Ezeket a karimákat precízen megmunkálták a kiváló minőség és teljesítmény biztosítása érdekében. Ezen karimák megmunkálásakor gondosan választjuk meg az előtolást az egyedi tervezési és alkalmazási követelmények alapján, hogy a legjobb eredményt érjük el.
Következtetés
Összefoglalva, az előtolási sebesség nagymértékben befolyásolja a titán karimák megmunkálását. Befolyásolja a megmunkálási hatékonyságot, a felületi minőséget, a szerszámkopást, a forgácsképződést és az evakuálást. Az előtolás és ezen tényezők közötti kapcsolat megértésével kiválaszthatjuk az optimális előtolást a kívánt megmunkálási eredmények eléréséhez. Titán karima beszállítóként elkötelezettek vagyunk amellett, hogy kiváló minőségű termékeket és műszaki támogatást nyújtsunk ügyfeleinknek. Ha bármilyen kérdése van, vagy további információra van szüksége a titán karimás megmunkálással vagy termékeinkkel kapcsolatban, kérjük, forduljon hozzánk bizalommal beszerzés és egyeztetés céljából.
Hivatkozások
- Trent, EM és Wright, PK (2000). Fémvágás. Butterworth-Heinemann.
- Astakhov, alelnök (2010). Fémvágás alapjai. CRC Press.
- Shaw, MC (2005). Fémvágási alapelvek. Oxford University Press.


